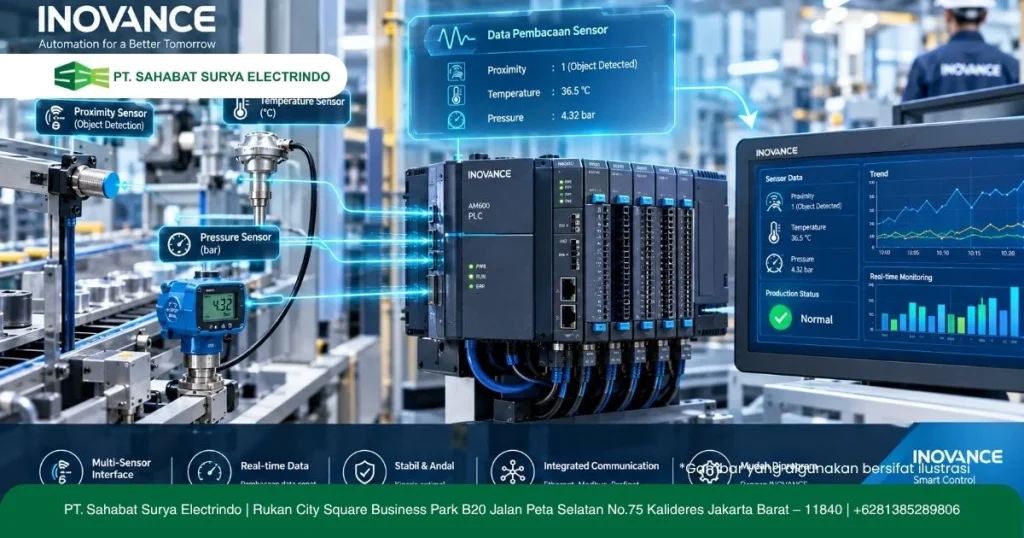
Dalam sistem otomasi industri, kemampuan PLC untuk membaca data dari sensor menjadi salah satu bagian penting dalam memastikan proses produksi berjalan sesuai parameter yang ditentukan. Salah satu metode komunikasi yang banyak digunakan adalah Modbus RTU melalui jaringan RS485.
PLC Inovance menyediakan dukungan komunikasi Modbus pada sejumlah seri PLC-nya. Misalnya, seri H3U memiliki port serial untuk komunikasi Modbus, sementara beberapa seri lainnya menyediakan RS485 sebagai salah satu pilihan komunikasi dengan perangkat eksternal.
Lantas, bagaimana cara mengkonfigurasi komunikasi tersebut agar PLC dapat membaca data sensor dengan benar? Berikut langkah-langkah yang perlu diperhatikan.
Mengenal Modbus RTU pada PLC Inovance
Modbus RTU merupakan protokol komunikasi serial yang memungkinkan sebuah perangkat bertukar data menggunakan jaringan RS485. Dalam konfigurasi sederhana, PLC dapat bertindak sebagai Modbus Master, sedangkan sensor atau perangkat pengukuran berperan sebagai Modbus Slave.
Pada sistem seperti ini, PLC mengirimkan permintaan pembacaan ke alamat slave tertentu. Sensor kemudian memberikan respons berupa data dari register yang diminta.
PLC Inovance mendukung konfigurasi Modbus RTU melalui port komunikasi tertentu. Pada H3U, misalnya, tersedia port serial yang mendukung komunikasi Modbus, sedangkan dokumentasi H2U juga menunjukkan dukungan Modbus RTU master maupun slave melalui antarmuka RS485.
1. Pastikan Hardware dan Wiring RS485
Sebelum melakukan konfigurasi software, periksa terlebih dahulu koneksi fisik antara PLC dan sensor.
Pada komunikasi RS485, umumnya terdapat jalur komunikasi positif dan negatif yang harus dipasang sesuai terminal perangkat. Pastikan juga konfigurasi grounding dan terminasi jaringan mengikuti petunjuk perangkat yang digunakan.
Untuk mengurangi potensi gangguan elektromagnetik atau noise, kabel komunikasi Modbus sebaiknya dirouting secara terpisah dari kabel daya, terutama kabel yang membawa arus atau tegangan tinggi. Selain routing yang tepat, penggunaan kabel shielded atau kabel twisted pair berpelindung juga dapat dipertimbangkan untuk membantu melindungi sinyal komunikasi dari gangguan elektromagnetik di lingkungan industri.
Pemasangan shield tetap perlu mengikuti rekomendasi perangkat dan desain grounding instalasi agar tidak menimbulkan masalah ground loop. Selain itu, perhatikan panjang kabel, kualitas kabel twisted pair, grounding, serta penggunaan resistor terminasi apabila diperlukan oleh topologi jaringan.
Intinya, untuk instalasi RS485 yang lebih andal, jangan hanya memperhatikan koneksi A/B atau jalur komunikasi. Pemilihan kabel shielded, routing kabel yang tepat, grounding, dan terminasi juga perlu diperhatikan sejak awal.
2. Tentukan PLC sebagai Modbus Master
Jika tujuan sistem adalah membaca data sensor, PLC umumnya dikonfigurasi sebagai Modbus RTU Master.
Master bertugas mengirimkan request kepada sensor berdasarkan alamat slave dan register yang ingin dibaca. Sensor kemudian memberikan respons kepada PLC.
Sebelum membuat program, siapkan informasi dari datasheet sensor, antara lain:
- Slave ID atau station address.
- Baud rate.
- Data bit.
- Parity.
- Stop bit.
- Register address.
- Jenis register.
- Format data.
- Satuan pengukuran.
- Faktor scaling jika tersedia.
Informasi tersebut sangat penting karena kesalahan satu parameter saja dapat menyebabkan PLC gagal menerima data.
3. Atur Parameter Komunikasi
Tahap berikutnya adalah menyamakan parameter komunikasi PLC dengan sensor.
Parameter yang biasanya perlu diperiksa meliputi baud rate, data length, parity, dan stop bit. Dokumentasi konfigurasi Modbus Inovance juga menegaskan bahwa parameter komunikasi pada sisi master dan slave harus sesuai agar pertukaran data dapat berlangsung dengan benar.
Sebagai contoh, jika sensor menggunakan 9600 bps, 8 data bit, even parity, dan 1 stop bit, maka parameter pada PLC harus dibuat sama.
Jangan lupa memastikan slave address sensor juga sesuai dengan konfigurasi program PLC.
4. Konfigurasi Modbus pada Software PLC
Setelah komunikasi fisik dan parameter dasar siap, konfigurasi dapat dilakukan melalui software pemrograman PLC Inovance yang digunakan oleh seri PLC tersebut.
Pada contoh konfigurasi H5U dari dokumentasi Inovance, pengguna dapat membuka konfigurasi port komunikasi, memilih protokol MODBUS-RTU Master, kemudian menentukan communication rate dan format komunikasi. Setelah itu, perangkat slave dapat ditambahkan ke konfigurasi Modbus.
Konsep ini dapat menjadi acuan saat mengatur komunikasi dengan sensor, meskipun menu dan parameter dapat berbeda tergantung seri PLC dan versi software.
5. Tentukan Register Sensor yang Akan Dibaca
Bagian ini sering menjadi sumber kesalahan ketika melakukan integrasi.
Setiap sensor memiliki mapping register masing-masing. Misalnya, satu register dapat menyimpan temperatur, sementara register lainnya menyimpan tekanan, kelembapan, flow rate, atau parameter lain.
PLC harus membaca register yang sesuai dengan dokumentasi sensor.
Selain alamat register, perhatikan juga data length. Data 16-bit biasanya membutuhkan satu word, sedangkan data 32-bit dapat membutuhkan dua word. Dokumentasi Inovance menunjukkan bahwa jumlah data yang dibaca harus disesuaikan dengan ukuran data pada register perangkat slave.
Jika data yang diterima terlihat tidak masuk akal, jangan langsung menganggap sensor rusak. Periksa kembali alamat register, panjang data, urutan word, signed/unsigned, dan scaling.
6. Lakukan Scaling Data
Data dari sensor tidak selalu langsung ditampilkan dalam satuan engineering yang diinginkan.
Sebagai contoh, sensor dapat mengirim nilai 2535 untuk merepresentasikan temperatur 25,35°C. PLC kemudian perlu melakukan proses scaling agar nilai tersebut dapat ditampilkan sebagai 25,35°C pada HMI atau sistem monitoring.
Scaling juga penting ketika data akan digunakan untuk alarm, PID, interlock, maupun pencatatan produksi.
7. Uji Komunikasi dan Diagnostik
Setelah program dibuat, lakukan pengujian secara bertahap.
Periksa apakah PLC berhasil menerima respons dari slave. Jika terjadi timeout atau data tidak terbaca, mulai pemeriksaan dari hal paling dasar seperti wiring RS485, slave address, baud rate, format data, dan register address.
Inovance juga merekomendasikan pemeriksaan kabel komunikasi dan kesesuaian parameter seperti station address, baud rate, serta data format ketika komunikasi Modbus mengalami masalah.
Gunakan monitoring variable pada PLC untuk melihat apakah data register berubah sesuai kondisi aktual sensor.
Parameter Penting dalam Konfigurasi Modbus RTU
| Parameter | Fungsi |
| Slave ID | Menentukan alamat perangkat sensor |
| Baud Rate | Menentukan kecepatan komunikasi |
| Data Bit | Menentukan panjang data serial |
| Parity | Pemeriksaan kesalahan data |
| Stop Bit | Penanda akhir frame serial |
| Register Address | Menentukan data sensor yang dibaca |
| Data Length | Menentukan jumlah word yang dibaca |
| Scaling | Mengubah data mentah menjadi nilai engineering |
Pentingnya Integrasi yang Tepat
Konfigurasi Modbus RTU pada PLC Inovance bukan sekadar menghubungkan kabel RS485 dan memilih protokol komunikasi. Keseluruhan parameter, mulai dari hardware, setting komunikasi, alamat slave, register mapping hingga pengolahan data harus dibuat konsisten.
Kesalahan pada salah satu bagian, termasuk wiring, pemilihan kabel, routing, grounding, atau konfigurasi komunikasi, dapat menyebabkan data tidak terbaca, nilai tidak sesuai, komunikasi intermittent, bahkan membuat proses otomasi tidak berjalan sebagaimana mestinya.
Karena itu, pemilihan PLC, modul komunikasi, sensor, serta metode integrasi sebaiknya disesuaikan dengan kebutuhan aplikasi di lapangan. PT. Sahabat Surya Electrindo dapat menjadi partner untuk membantu kebutuhan komponen listrik dan solusi otomasi industri, termasuk konsultasi terkait pemilihan perangkat serta integrasi sistem kontrol.
Modbus RTU melalui RS485 merupakan salah satu metode yang praktis untuk menghubungkan PLC Inovance dengan sensor industri. Dengan memastikan wiring, parameter komunikasi, slave address, register mapping, data format, dan scaling sudah sesuai, proses pembacaan data dapat dilakukan secara lebih stabil dan terstruktur.
Bagi perusahaan yang ingin membangun atau mengembangkan sistem otomasi industri, konfigurasi komunikasi sebaiknya tidak hanya berorientasi pada perangkat, tetapi juga mempertimbangkan kebutuhan proses, keandalan jaringan, serta kemudahan maintenance di kemudian hari.
Ingin berdiskusi mengenai kebutuhan PLC, sensor, atau komponen otomasi industri? Silakan hubungi Whatsapp PT. Sahabat Surya Electrindo untuk mendapatkan informasi dan solusi yang sesuai dengan kebutuhan sistem Anda.